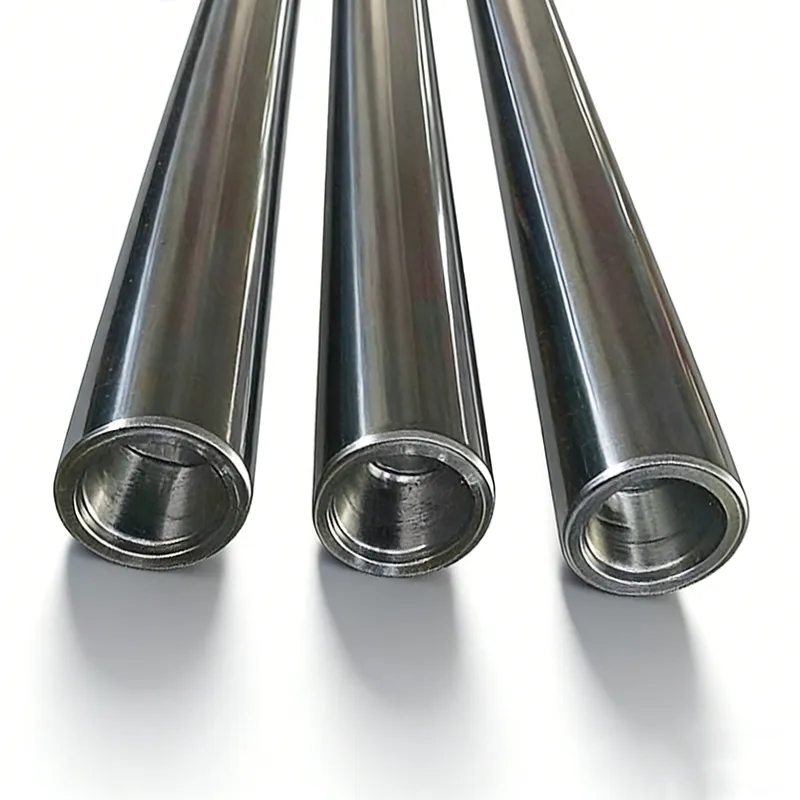
กระบอกสูบไฮดรอลิกแบบก้านลูกสูบกลวง


ก้านนำทางเป็นส่วนประกอบที่ทำหน้าที่เชื่อมต่อและรองรับอย่างสำคัญของกระบอกไฮดรอลิก ใช้งานอย่างแพร่หลายในเครื่องกระตุ้นไฮดรอลิกและนิวแมติก โดยมีลักษณะการเคลื่อนที่ความถี่สูงและความต้องการด้านเทคนิคที่เข้มงวด จึงถือเป็นชิ้นส่วนที่ต้องการความแม่นยำในการเคลื่อนที่
ยกตัวอย่างจากกระบอกไฮดรอลิก ซึ่งประกอบขึ้นหลักๆ จากบาร์เรลกระบอก ก้านลูกสูบ ลูกสูบ และฝาปิดปลาย คุณภาพของการกลึงก้านลูกสูบมีผลโดยตรงต่ออายุการใช้งานและความน่าเชื่อถือในการทำงานของกระบอกโดยรวม
ก้านลูกสูบต้องการกระบวนการกลึงที่มีความแม่นยำสูง โดยกำหนดค่าความหยาบผิวไว้ที่ Ra 0.4–0.8 μm มีข้อกำหนดเข้มงวดเกี่ยวกับความร่วมศูนย์และความทนทานต่อการสึกหรอ นอกจากนี้ยังมีโครงสร้างเป็นเพลาขนาดยาวและบาง ทำให้การกลึงมีความยากลำบากโดยเฉพาะ และเป็นปัญหาที่ท้าทายวิศวกรด้านการผลิตมาโดยตลอด
การเสริมความแข็งแรงพื้นผิวด้วยการกลึงเย็นแบบรีด (Roller Burnishing)
กระบวนการบำบัดพื้นผิวถูกนำมาใช้เพื่อเพิ่มความต้านทานการกัดกร่อนของก้านลูกสูบ และชะลอการเริ่มต้นและการขยายตัวของรอยแตกจากการเหนื่อยล้า จึงช่วยยกระดับความแข็งแรงต่อการเหนื่อยล้าได้ จากการรีดผิวด้วยลูกกลิ้ง จะเกิดชั้นพื้นผิวที่ผ่านการเปลี่ยนแปลงแบบเย็น (cold work-hardened layer) ขึ้น กระบวนการนี้ช่วยลดการเปลี่ยนรูปร่างแบบยืดหยุ่นและพลาสติกที่ผิวสัมผัส เพิ่มความต้านทานการสึกหรอของพื้นผิวอย่างมีนัยสำคัญ ขณะเดียวกันยังช่วยกำจัดข้อบกพร่องจากการเผาไหม้ที่เกิดขึ้นบ่อยครั้งจากกระบวนการเจียรร่อนแบบดั้งเดิม หลังจากการรีดผิว ความหยาบของพื้นผิวที่ลดลงจะช่วยเพิ่มความแม่นยำในการพอดีของชิ้นส่วน และลดแรงเสียดทานระหว่างก้านลูกสูบกับซีลหรือแหวนซีลในขณะเคลื่อนที่แบบไป-กลับ ส่งผลให้การสึกหรอของซีลลดลงและยืดอายุการใช้งานโดยรวมของกระบอกไฮดรอลิก ด้วยเหตุนี้ การรีดผิวด้วยลูกกลิ้งจึงได้รับการยอมรับว่าเป็นกระบวนการตกแต่งผิวที่มีคุณภาพสูงและเชื่อถือได้ในกระบวนการผลิตก้านลูกสูบ ข้อกำหนดทางเทคนิคของก้านลูกสูบ
เกรดความคลาดเคลื่อนก้านนำทาง: F7–F9
ความหยาบผิวก้านนำทาง: Ra 0.3–0.6 μm
ความแข็งผิวก้านนำทาง: HRC 58–64
ความลึกชั้นที่ผ่านการอบแข็ง (พื้นผิวก้านลูกสูบ): 1–3 มม.
ความแม่นยำในการกลึง (การเบี่ยงเบนแนวรัศมี): 0.02–0.05 มม.
ความตรง: ≤ 5 μm ต่อ 100 ม.
ความหนาของการชุบโครเมียม: 0.025–0.035 มม.
กระบวนการบำบัดพื้นผิวถูกนำมาใช้เพื่อเพิ่มความต้านทานการกัดกร่อนของก้านลูกสูบ และชะลอการเริ่มต้นและการขยายตัวของรอยแตกจากการเหนื่อยล้า จึงช่วยยกระดับความแข็งแรงต่อการเหนื่อยล้าได้ จากการรีดผิวด้วยลูกกลิ้ง จะเกิดชั้นพื้นผิวที่ผ่านการเปลี่ยนแปลงแบบเย็น (cold work-hardened layer) ขึ้น กระบวนการนี้ช่วยลดการเปลี่ยนรูปร่างแบบยืดหยุ่นและพลาสติกที่ผิวสัมผัส เพิ่มความต้านทานการสึกหรอของพื้นผิวอย่างมีนัยสำคัญ ขณะเดียวกันยังช่วยกำจัดข้อบกพร่องจากการเผาไหม้ที่เกิดขึ้นบ่อยครั้งจากกระบวนการเจียรร่อนแบบดั้งเดิม หลังจากการรีดผิว ความหยาบของพื้นผิวที่ลดลงจะช่วยเพิ่มความแม่นยำในการพอดีของชิ้นส่วน และลดแรงเสียดทานระหว่างก้านลูกสูบกับซีลหรือแหวนซีลในขณะเคลื่อนที่แบบไป-กลับ ส่งผลให้การสึกหรอของซีลลดลงและยืดอายุการใช้งานโดยรวมของกระบอกไฮดรอลิก ด้วยเหตุนี้ การรีดผิวด้วยลูกกลิ้งจึงได้รับการยอมรับว่าเป็นกระบวนการตกแต่งผิวที่มีคุณภาพสูงและเชื่อถือได้ในกระบวนการผลิตก้านลูกสูบ ข้อกำหนดทางเทคนิคของก้านลูกสูบ
เกรดความคลาดเคลื่อนก้านนำทาง: F7–F9
ความหยาบผิวก้านนำทาง: Ra 0.3–0.6 μm
ความแข็งผิวก้านนำทาง: HRC 58–64
ความลึกชั้นที่ผ่านการอบแข็ง (พื้นผิวก้านลูกสูบ): 1–3 มม.
ความแม่นยำในการกลึง (การเบี่ยงเบนแนวรัศมี): 0.02–0.05 มม.
ความตรง: ≤ 5 μm ต่อ 100 ม.
ความหนาของการชุบโครเมียม: 0.025–0.035 มม.
ผลิตภัณฑ์แนะนำ
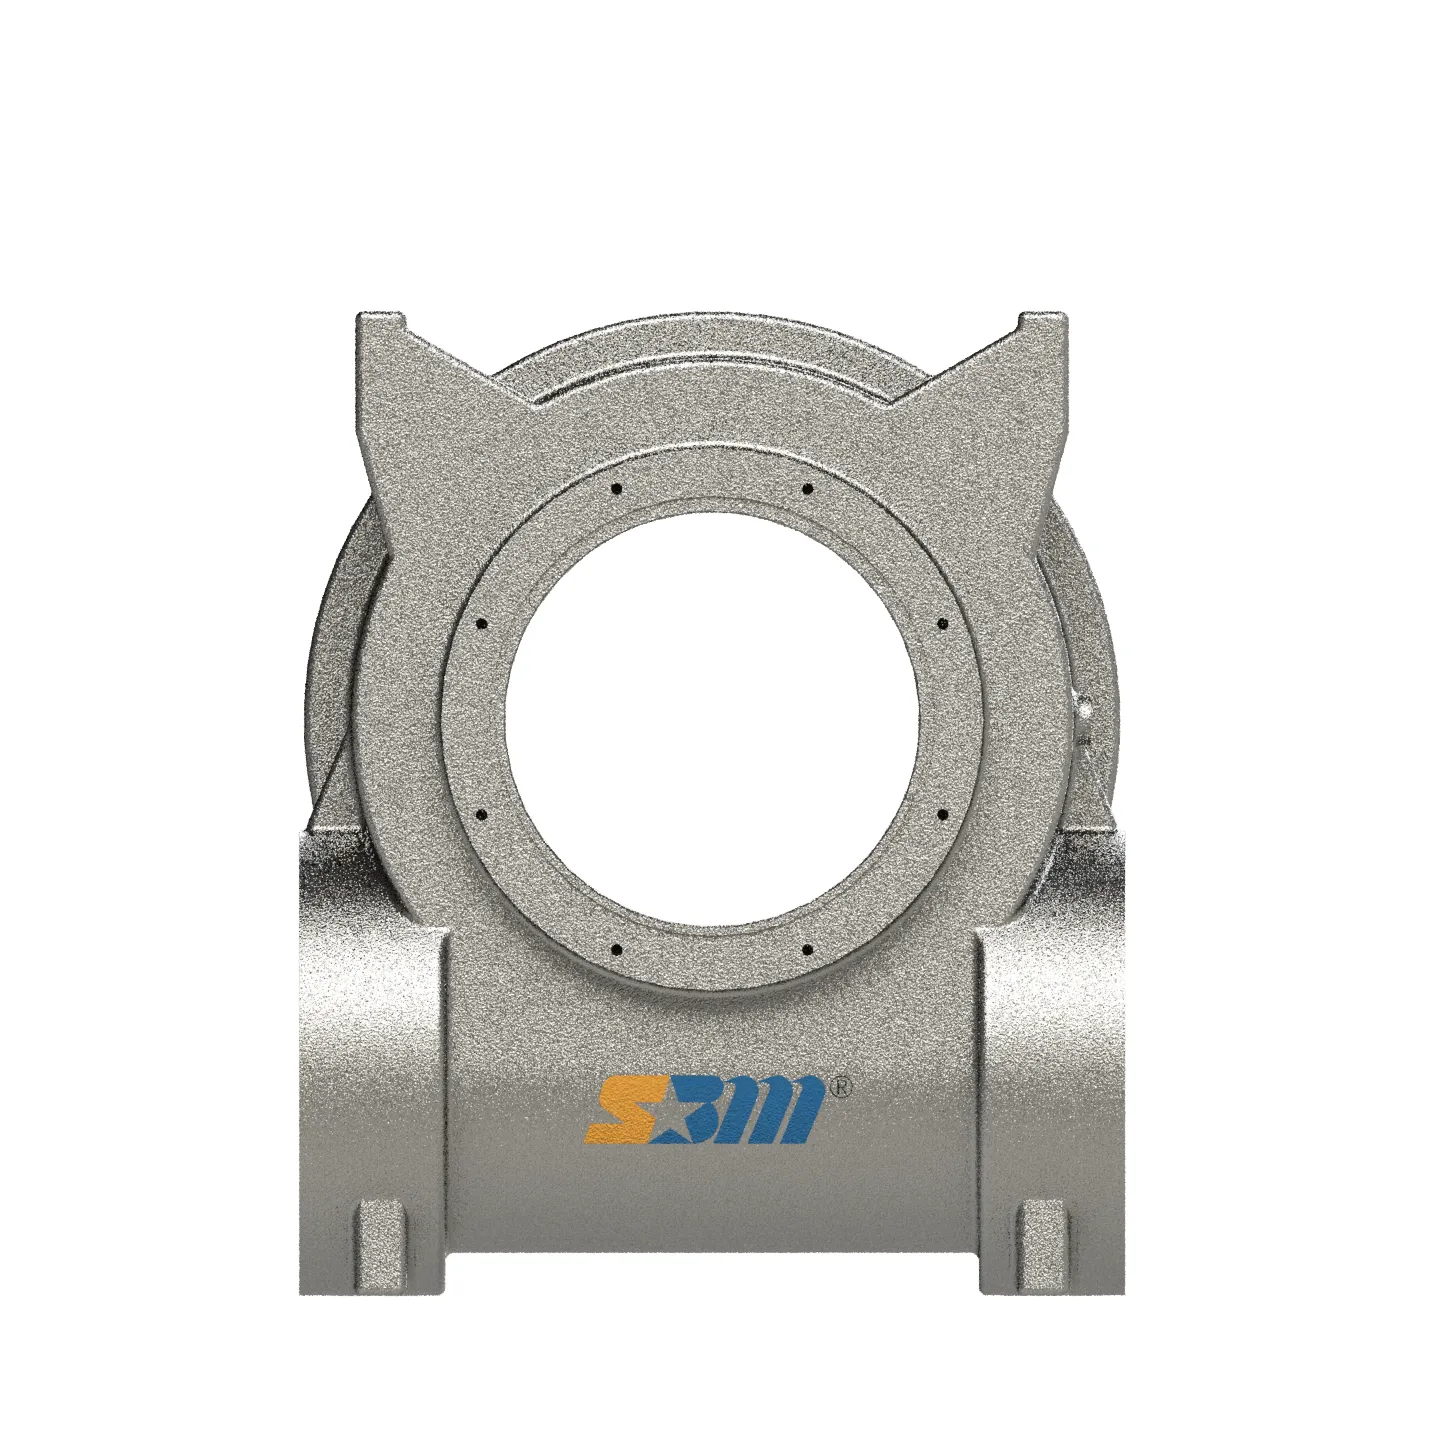
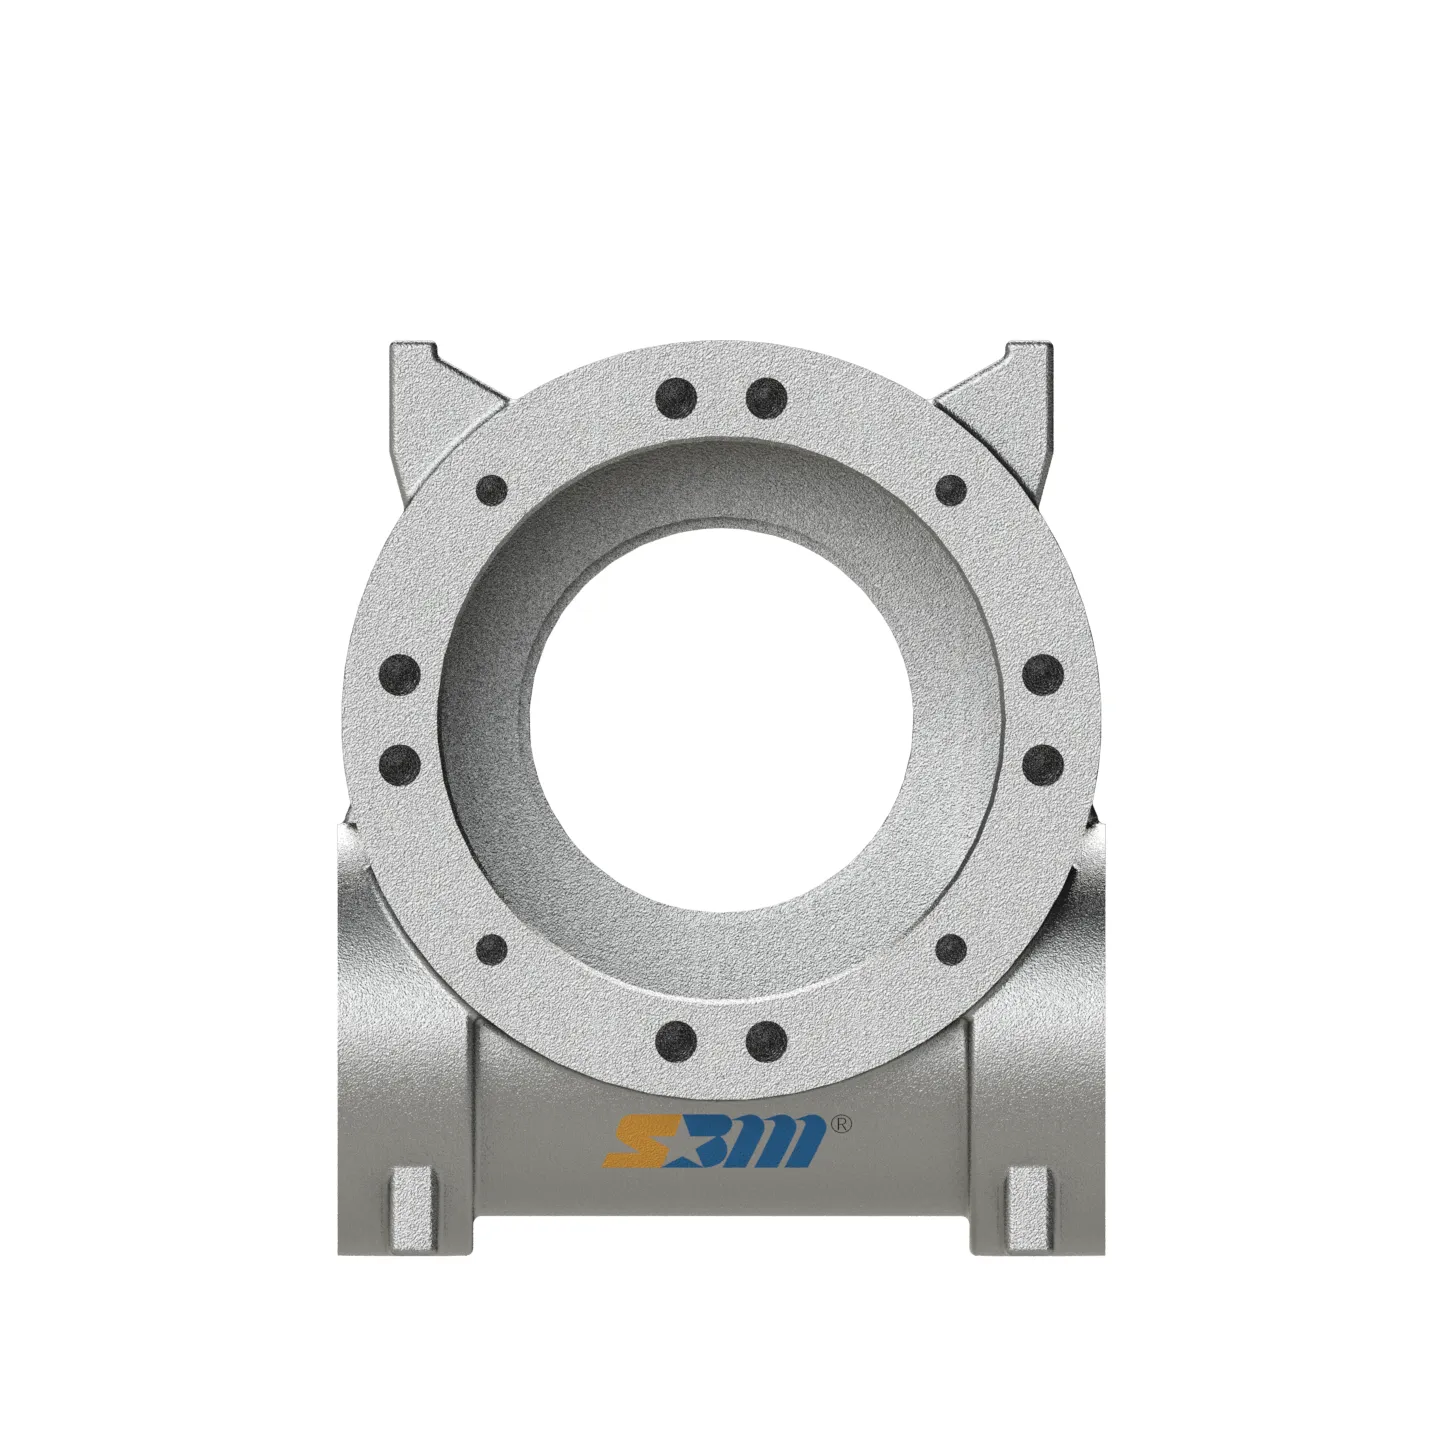
บ้านที่อยู่ของตัวทำงานหมุน S180 | การหล่อ QT500 แรงบิดสูงด้วยวิธี Lost Foam
กำลังหาเคสเอคตูเอเตอร์หมุน S180 รถหนักหรือไม่? ได้เรียนรู้เกี่ยวกับเปลือกเกียร์-แร็คจากเหล็กอ่อน QT500-7 คุณภาพสูงของ Shellppon ที่หลอมด้วยเทคโนโลยี EPC ขั้นสูง
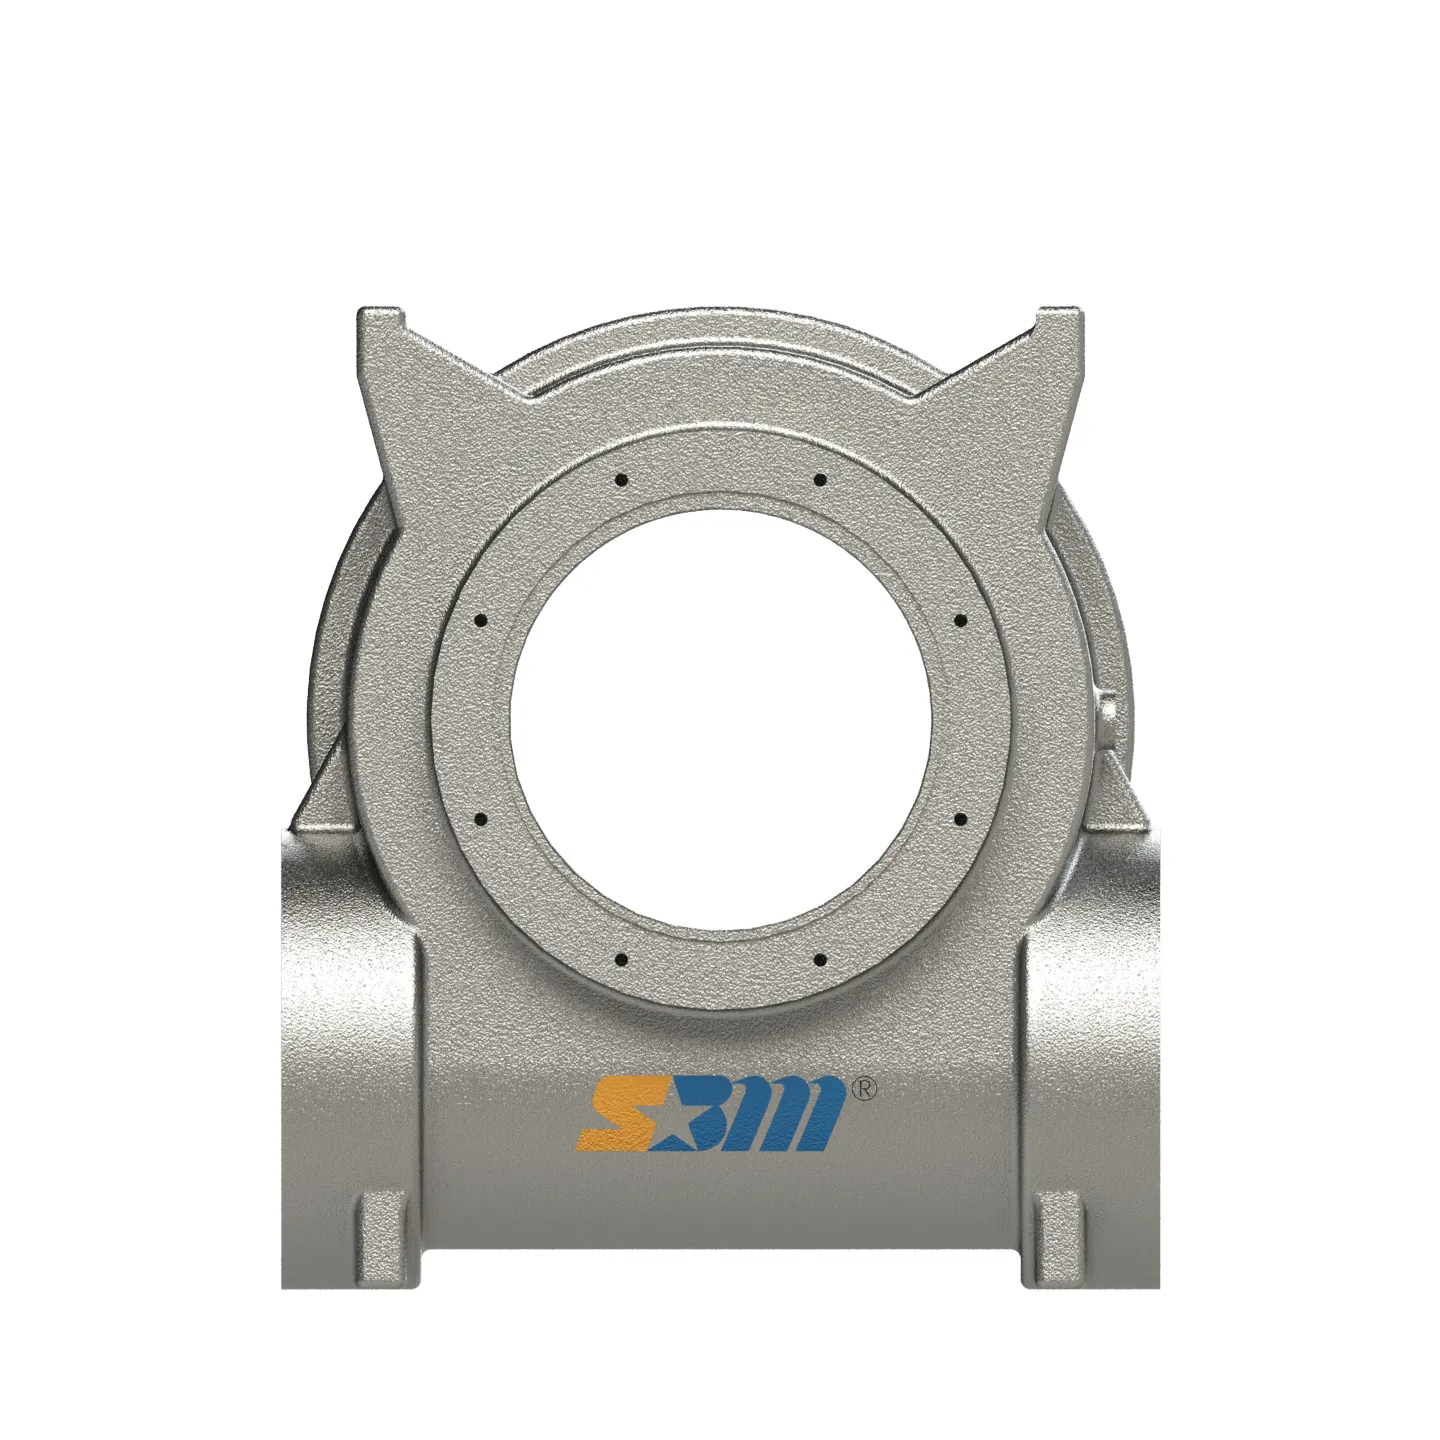
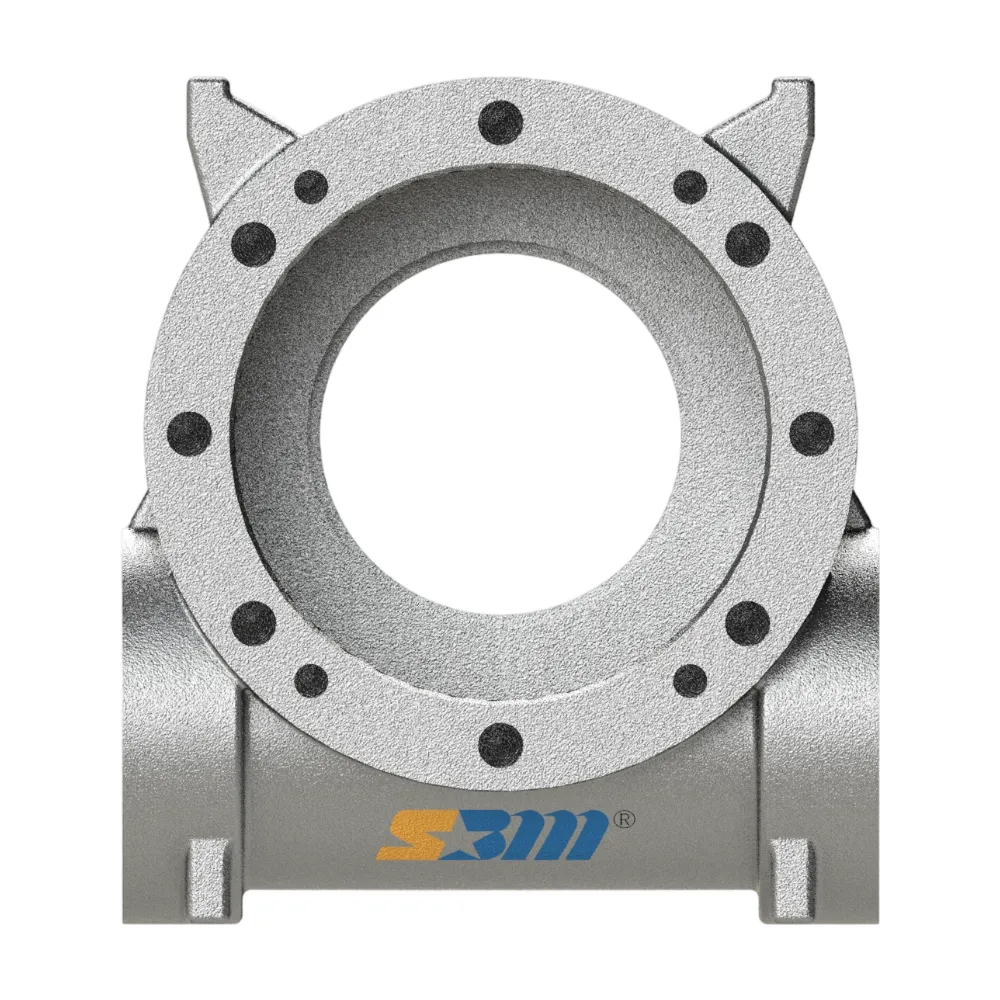
ตัวเรือนแอคชูเอเตอร์แบบหมุน S140 | การหล่อแบบโฟมหาย QT500 สำหรับงานหนัก
กำลังมองหาตัวเรือนแอคชูเอเตอร์แบบหมุน S140 ที่ทนทานอยู่ใช่ไหม? พบกับตัวเรือนเฟืองแร็คเหล็กหล่อเหนียวความแข็งแรงสูง QT500-7 ของ Shellppon ซึ่งหล่อขึ้นโดยใช้เทคโนโลยี EPC ขั้นสูง
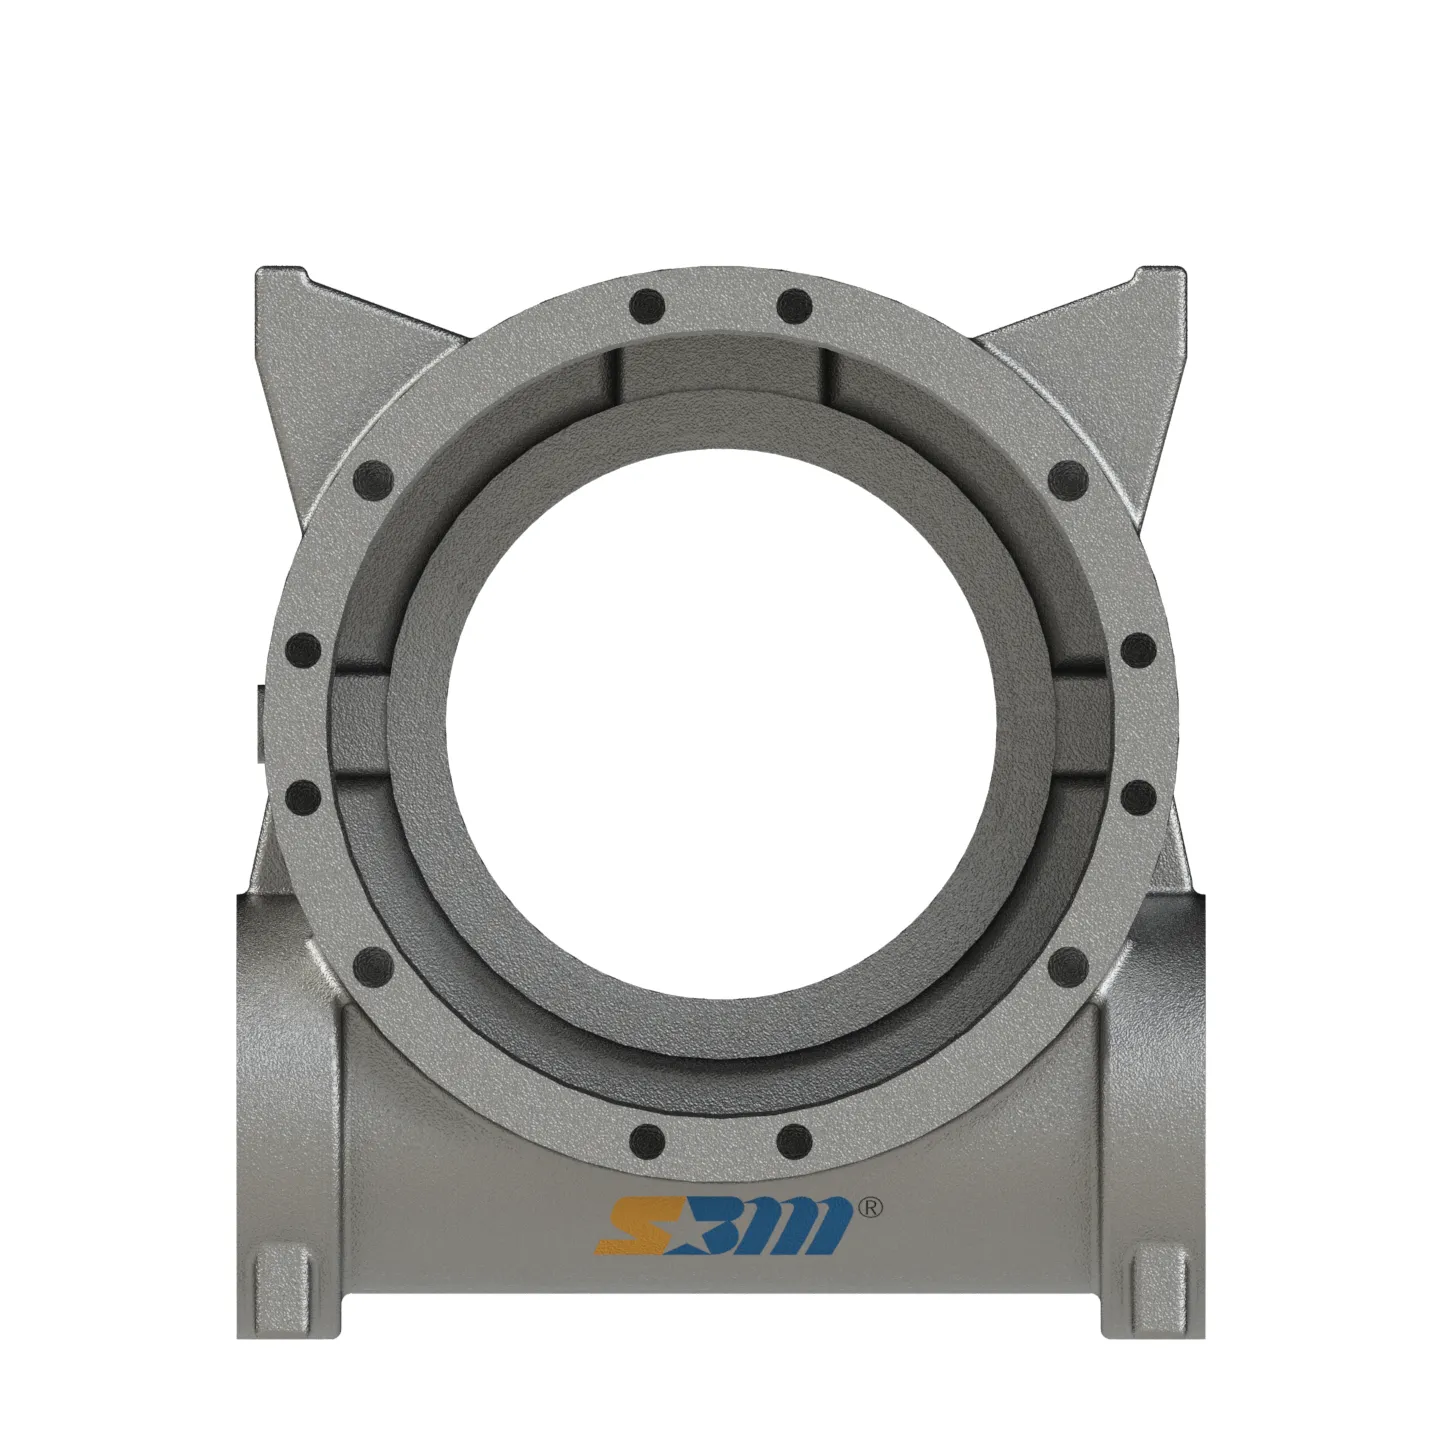
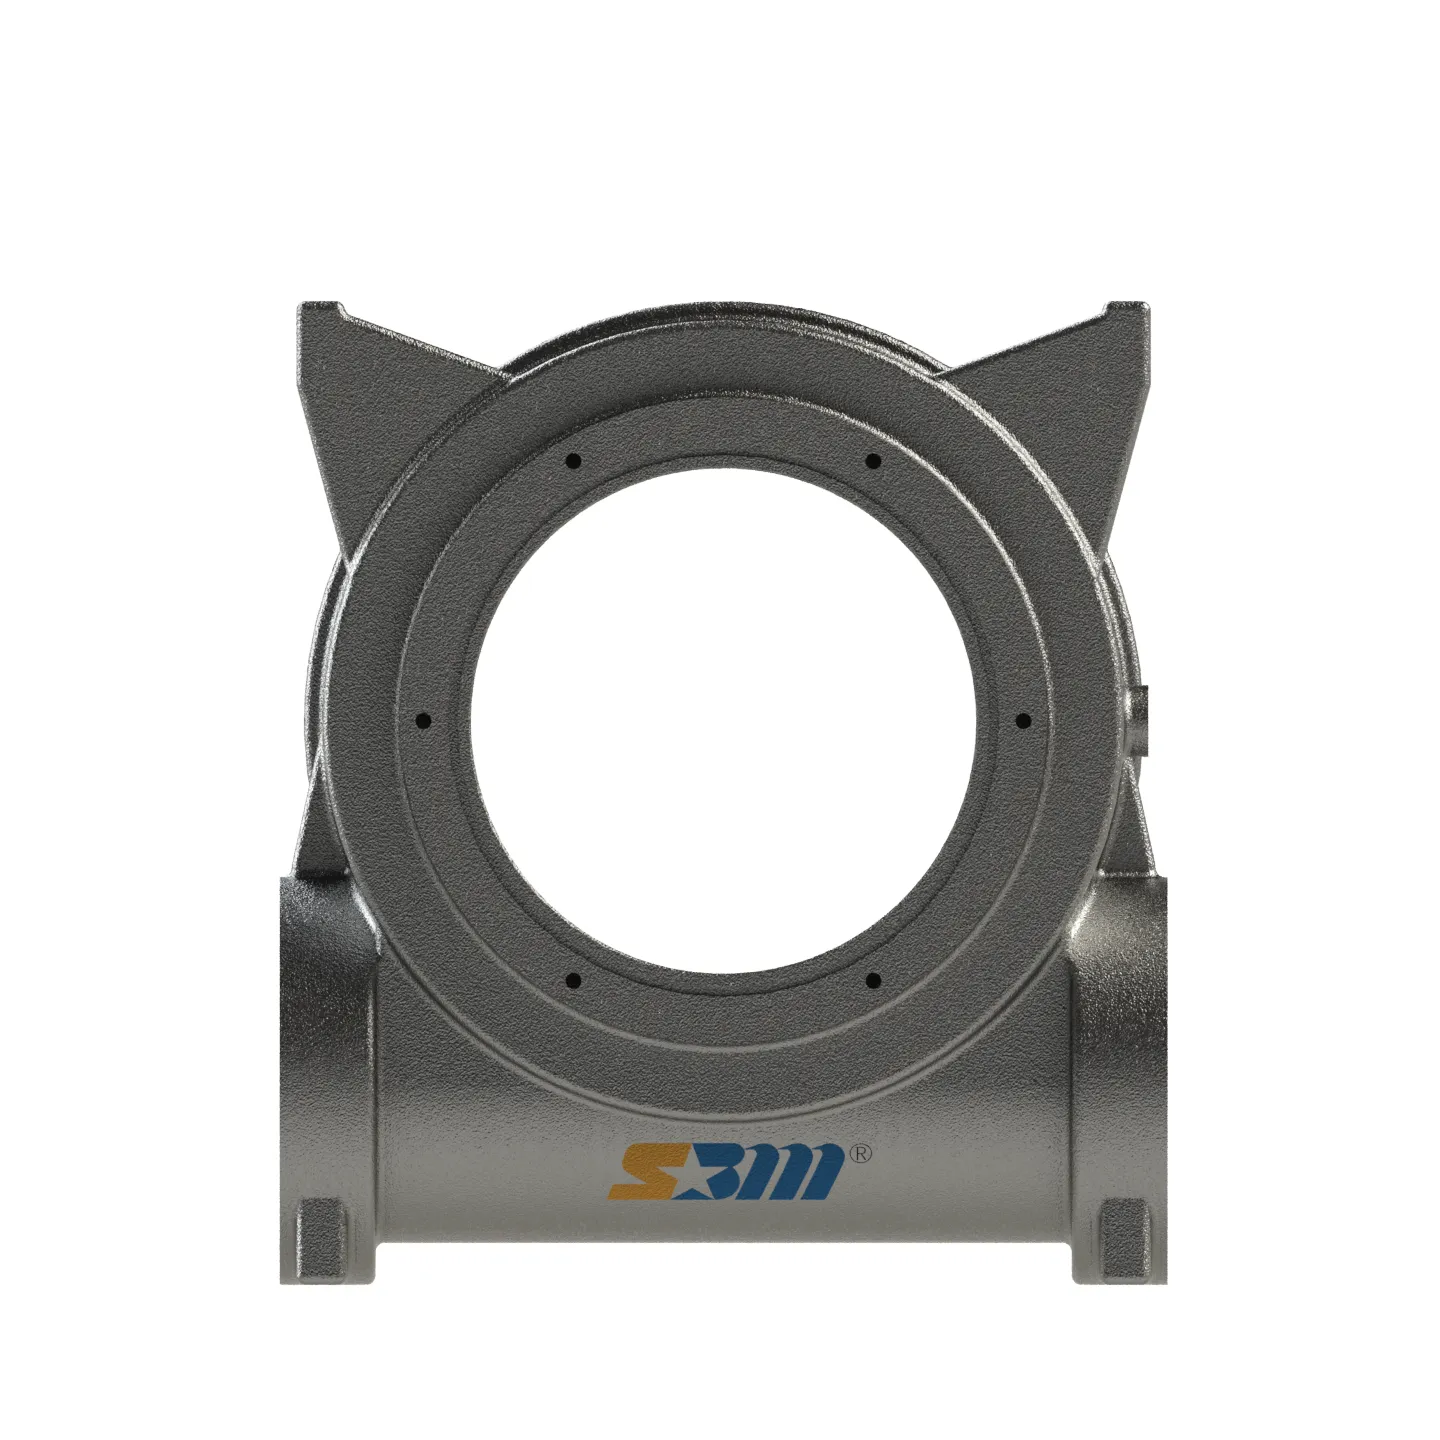
บ้านเกียร์-แร็คของตัวทำงานหมุน S100
กำลังมองหาฐานที่มีความทนทานของปั๊มหมุน S100 หรือไม่? มาเรียนรู้ถึงฐานเฟืองเฟือง QT500-7 ที่มีคุณภาพสูงของ Shellppon ที่หลอมติดตั้งด้วยเทคโนโลยี EPC ที่ก้าวหน้า
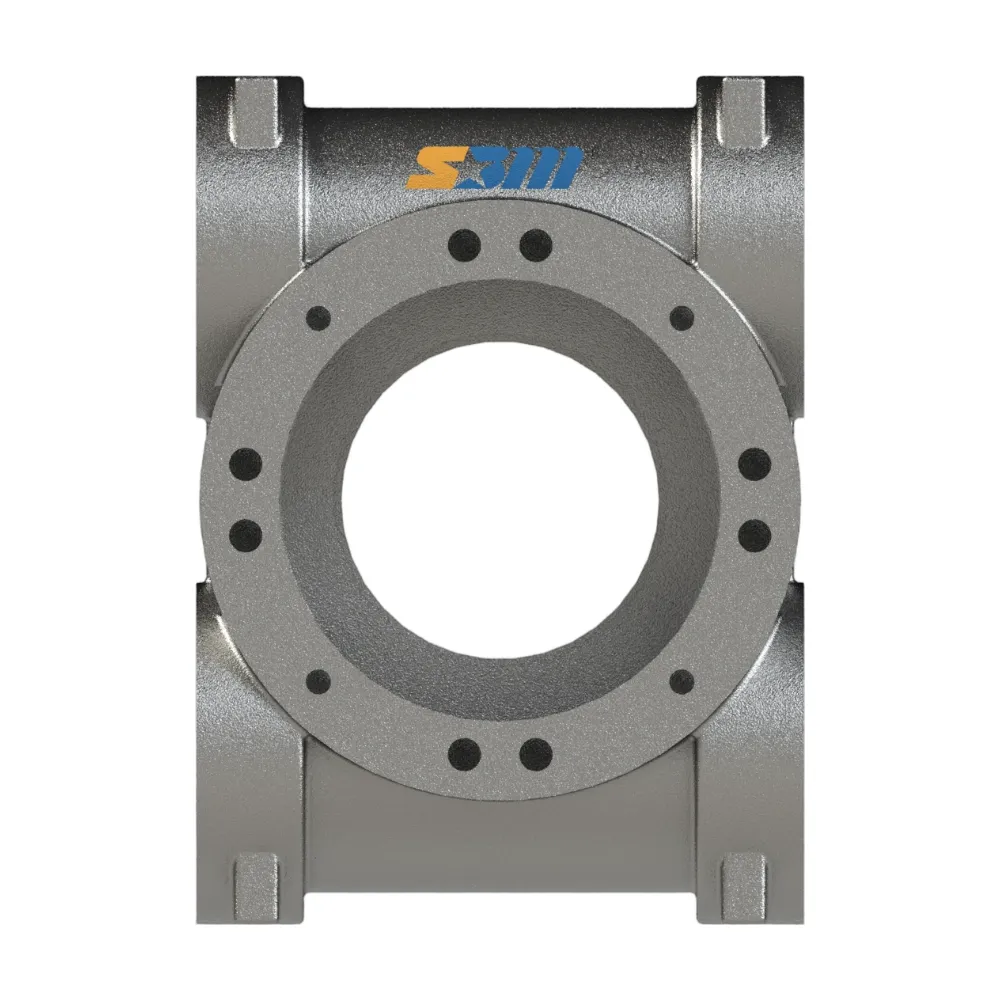
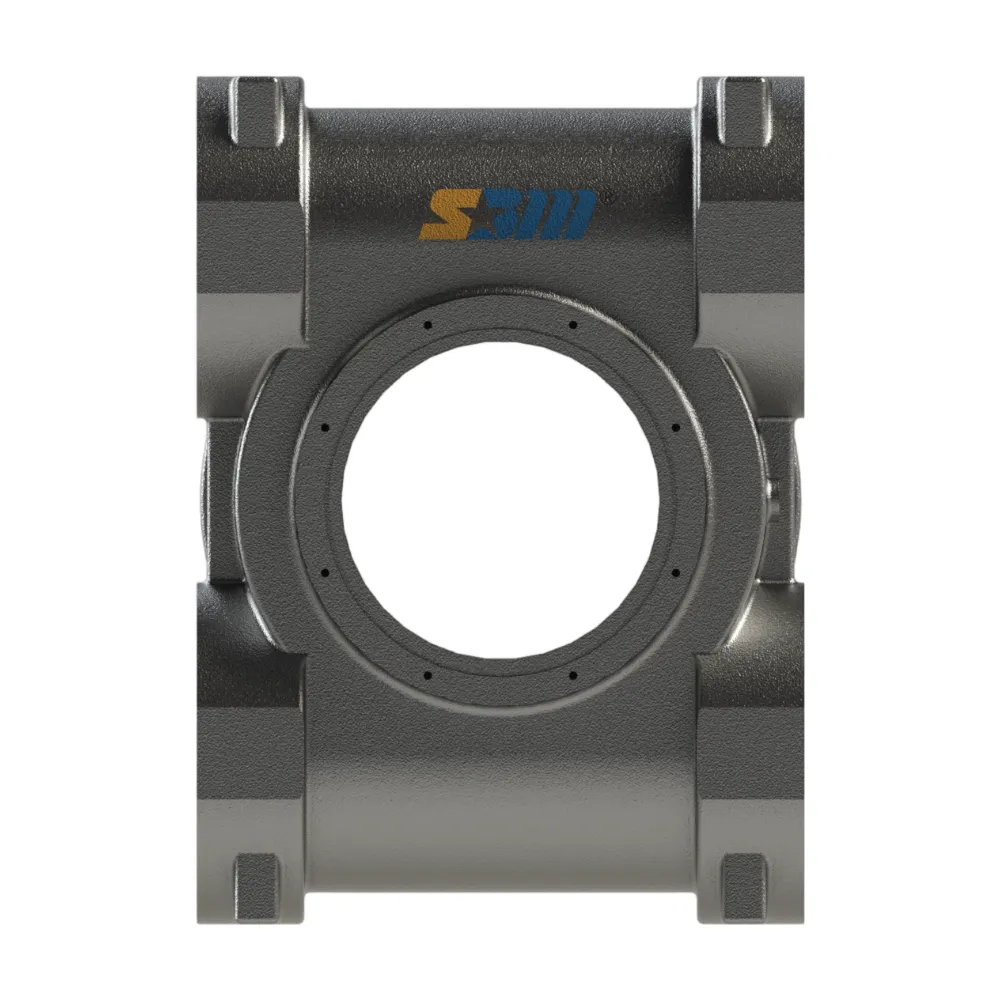
ชุดชิ้นลูกเกียร์และแร็คของเครื่องกระทำหมุน D180
ค้นพบที่อยู่ตัวทำงานหมุน D180 แบบเฟือง-รากโดย Shellppon ทำจากเหล็กอ่อน QT500-7 ความแข็งแรงสูงโดยใช้เทคโนโลยีหล่อสูญเสียฟอก (EPC) ชั้นพรีเมียม


